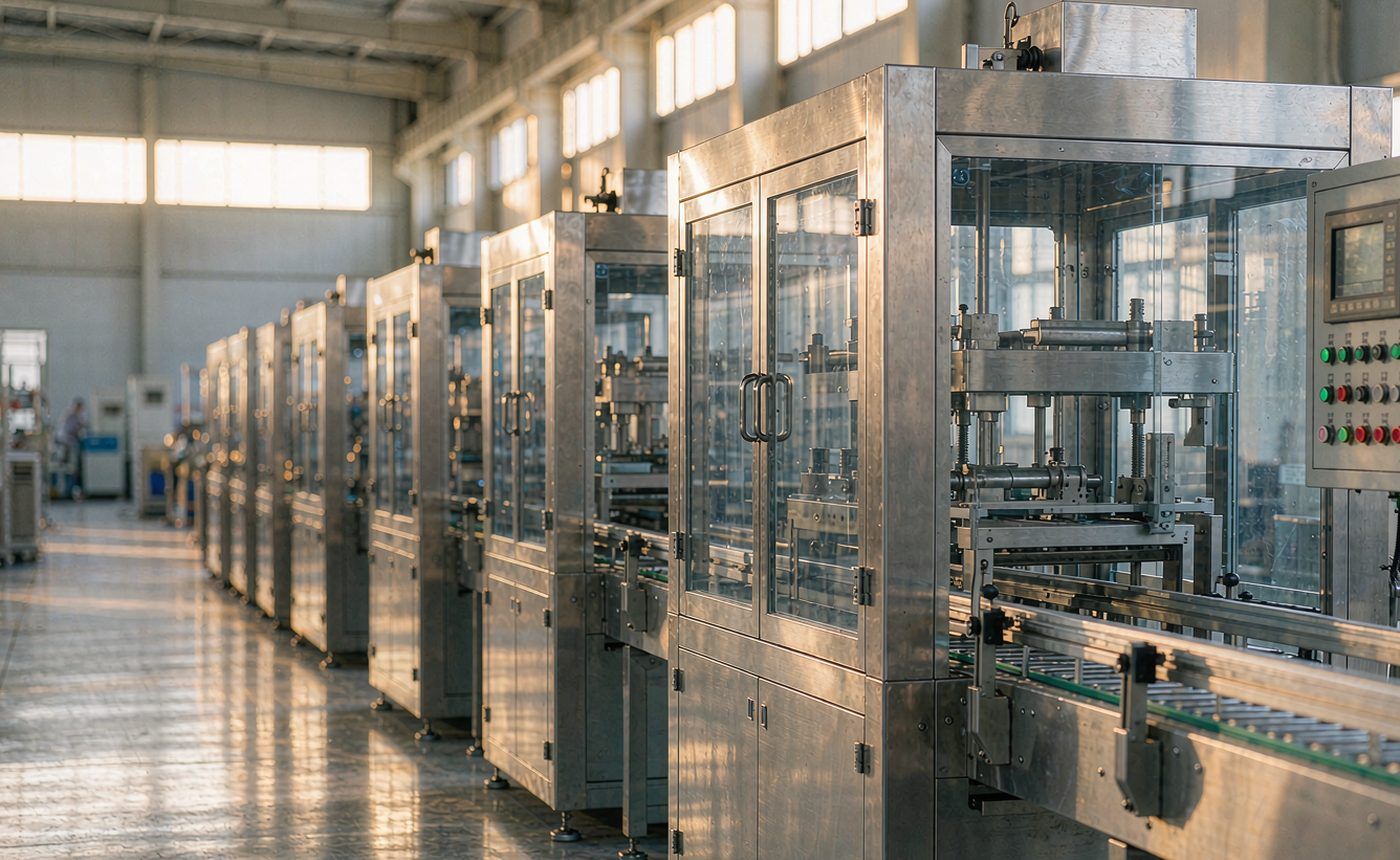
产品线依托核心渠道与核心代理体系,保障货源、价格与备货;工程线具备电气设计、柜体成套、控制程序与现场调试能力。两条线融合交付,客户无需在供应商与集成商之间反复对接同一套工艺。
项目规模不限:单台设备的控制箱、整条产线的电控系统、一次旧柜改造,均遵循统一流程——先勘察现场工况,再确定方案,继而完成设计、成套、编程与试车。
多数现场故障并非产品本身问题,而是接线、参数、通讯或程序配置不当所致。我们遵循远程优先原则,远程无法定位时再安排现场支持。
按负载类型、精度要求、通讯方式和现场环境配型,给同档替代方案与价差说明。
接线核对、参数设置、通讯配置、伺服整定,将设备从“可通电”调试至“可投产”状态。
分析报警代码、波形与接线,先定位后处理,避免非必要的整机更换。
常用备件常备库存,突发停机时优先供应备件恢复生产,再处理维修与责任界定。
交付时把操作、点检、常见报警处理讲清楚,降低对特定人员的依赖风险。
提供手册、样本、软件安装包;成套项目交付原理图、端子表与程序源文件备份。
从一份工艺说明出发,至一台通过验收的电控系统交付为止。图纸、柜体、程序、调试由同一团队全程负责,中间环节零转手。
原理图、I/O 点表、端子表、BOM 清单、柜体布局与散热核算。设计阶段就把维护空间、走线路径和备件通用性考虑进去。
按图配线、线号打标、压接与紧固、绝缘与接地检查,出厂前做完整回路测试与模拟联锁。
PLC 逻辑、安全联锁、HMI 画面与报警、伺服、无框与直驱电机运动控制、与上位机或 MES 的通讯对接。
组态王等上位软件的画面组态、趋势曲线、报警记录、班次报表与历史数据导出,必要时做设备联网与远程运维。
停产件替代、老柜更换、继电器逻辑改 PLC、程序迁移。改造讲究停机窗口,方案按“最小改动、最短停机”原则执行。
厂内 FAT 测试、现场安装调试、带载试车、操作培训,交付图纸、端子表与程序备份。
设备厂负责机械与工艺,我们配控制系统:选型、出图、配柜、编程、调试。图纸与程序一并交付,后续自己维护也有依据。
停产型号缺件、柜内线路老化、故障频次上升——先梳理现状,再利用有限停机窗口分步更换,避免整线一次性停产。
小批量设备、单机与临时工位同样承接。规模虽小、标准不降:接线规范、图纸完备、程序备份齐全,为后续运维奠定基础。
明确设备功能、轴数、精度要求与现场温度粉尘等条件。
确定控制架构与元件配置,输出清单、价差与货期,并说明需订货项目。
出原理图与 BOM,配柜打标,同步开发程序与画面。
通电测试、联锁模拟与假负载试运行,确保问题在出厂前解决。
安装调试、带载试车、培训交接,交付图纸与程序备份。


除上面四类,我们也长期服务机床与专用设备、包装机械、暖通空调、纺织化纤、锂电与光伏装备、汽车零部件等行业。
行业各异,方法论相通:先明确工艺节拍与精度要求,再确定控制架构;先核算 I/O 与通讯,再谈品牌与价格。规模较大的产线,我们建议先以单工位验证,跑通后再全面铺开。